ضخامت ورق کامپوزیت و پوسته آلومینیومی آن، نقشی تعیینکننده در کیفیت شیارزنی، دقت خمکاری و جلوگیری از ترکخوردگی پنلها در اجرای نمای ساختمان ایفا میکند. تنظیم دقیق عمق برش و حفظ لایه استاندارد پلیاتیلن، تضمینکننده مقاومت مکانیکی و اجرای بینقص نما خواهد بود. ما در دانشنامه ورق کامپوزیت ضمن ارائه تخصصیترین استانداردهای اجرایی، تامینکننده مرغوبترین و باکیفیتترین ورقهای کامپوزیت ایران برای پروژههای نمای شما هستیم.
آخرین بهروزرسانی:
در صنعت نمای ساختمان و تابلوسازی، ورقهای آلومینیوم کامپوزیت (ACP) به دلیل انعطافپذیری و قابلیت شکلپذیری بالا، انتخابی بیرقیب هستند. اما یکی از چالشهای اصلی که بسیاری از مجریان و طراحان با آن روبرو میشوند، عدم درک صحیح از تاثیر ضخامت کل ورق و ضخامت پوسته آلومینیوم بر فرآیندهای شیارزنی (Grooving) و خمکاری (Bending) است.
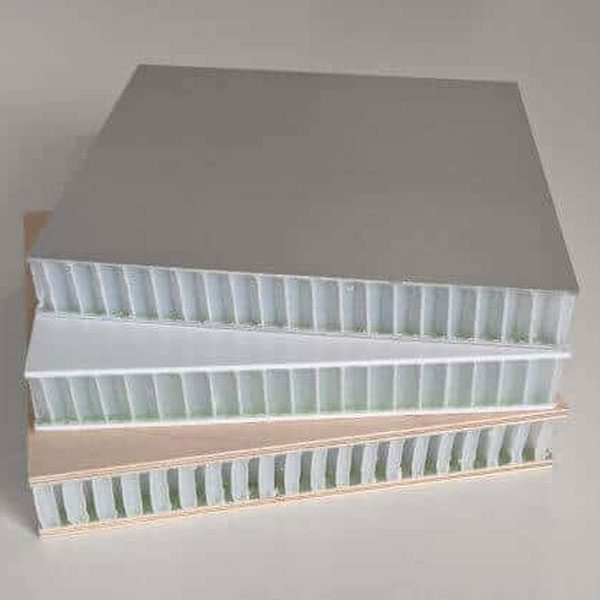
شیارزنی و خمکاری ورق کامپوزیت
در این مقاله، بر اساس سالها تجربه عملی در پروژههای مختلف، به بررسی دقیق این موضوع میپردازیم تا از خسارات ناشی از شکستگی ورق یا افت کیفیت نما جلوگیری کنید.
اهمیت شناخت ضخامت ورق کامپوزیت در ماشینکاری
ورقهای کامپوزیت معمولاً با ضخامتهای کل ۳، ۴ و ۵ میلیمتر تولید میشوند. با این حال، آنچه در شیارزنی و خمکاری بیشترین اهمیت را دارد، تنها ضخامت کل نیست، بلکه ضخامت پوسته آلومینیومی (که معمولاً بین ۰.۲ تا ۰.۵ میلیمتر متغیر است) نقش حیاتی ایفا میکند. هرچه پوسته آلومینیومی ضخیمتر باشد، ورق در برابر تنشهای ناشی از خمکاری مقاومت بیشتری نشان داده و شعاع خم بهتری به دست میدهد.
شیارزنی (Grooving): اصول و چالشها
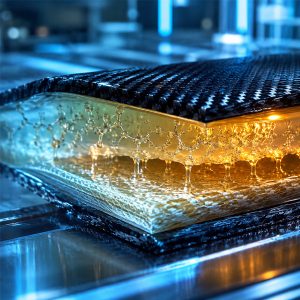
شیارزنی پیشنیاز اصلی برای ایجاد خمهای تمیز و زاویهدار است. هدف از شیارزنی، برداشتن بخشی از هسته پلیاتیلن و رسیدن به نزدیکی پوسته آلومینیومی زیرین است.
ورقهای ۴ میلیمتری (استاندارد نما): در این ورقها، عمق تیغه فرز (V-Groove) باید به گونهای تنظیم شود که حدود ۰.۲ تا ۰.۴ میلیمتر از هسته پلیاتیلن روی پوسته آلومینیومی باقی بماند. اگر شیار بیش از حد عمیق باشد، پوسته آلومینیوم در هنگام خمکاری پاره میشود.
تیغههای مناسب: برای خمهای ۹۰ درجه، استفاده از تیغههای ۹۰ یا ۱۳۵ درجه ضروری است. تجربه نشان میدهد برای ورقهای با ضخامت بالاتر (مثل ۵ میلیمتر)، تیغههای ۱۳۵ درجه فشار کمتری به لبهها وارد کرده و نتیجه نهایی یکدستتر خواهد بود.
خمکاری (Bending): رفتار ورق کامپوزیت بر اساس ضخامت
پس از شیارزنی، نوبت به خمکاری میرسد. در اینجا ضخامت کل ورق و پوسته به طور مستقیم روی حداقل شعاع خم (Minimum Bending Radius) تاثیر میگذارند:
1. ورقهای با پوسته نازک (۰.۲ و ۰.۳ میلیمتر): این ورقها بیشتر برای فضاهای داخلی و تابلوسازی مناسباند. در هنگام خمکاری این ورقها، باید نهایت دقت را به کار برد؛ زیرا آلومینیوم نازک تحمل کشش بالایی ندارد و سریعاً دچار ترکخوردگی (Cracking) میشود.
2. ورقهای با پوسته ضخیم (۰.۴ و ۰.۵ میلیمتر): این ورقها استاندارد نمای خارجی هستند. پوسته ضخیمتر به شما اجازه میدهد تا خمهای شارپتر و بدون نقصی ایجاد کنید. در این حالت، هسته پلیاتیلن باقیمانده در شیار به عنوان یک لایه محافظ و ضربهگیر عمل میکند.
شیارزنی و خمکاری ورق کامپوزیت
پیشنهاد مشاهده: قیمت ورق کامپوزیت امروز + جدول قیمت انواع برند
جدول راهنمای ماشینکاری ورقهای کامپوزیت بر اساس ضخامت
| ضخامت کل ورق (mm) | ضخامت پوسته آلومینیوم (mm) | ضخامت باقیمانده هسته در شیارزنی | زاویه تیغه پیشنهادی | کاربرد اصلی | ریسک شکستگی در خم |
|---|---|---|---|---|---|
| ۳ میلیمتر | ۰.۲ – ۰.۳ | ۰.۲ میلیمتر | ۹۰ درجه | تابلوسازی / دکوراسیون داخلی | بالا |
| ۴ میلیمتر | ۰.۳ – ۰.۴ | ۰.۳ میلیمتر | ۹۰ یا ۱۳۵ درجه | نمای خارجی (استاندارد) | متوسط |
| ۵ میلیمتر | ۰.۵ | ۰.۴ میلیمتر | ۱۳۵ درجه | پروژههای خاص و پرتردد | بسیار پایین |
انتخاب صحیح ضخامت ورق کامپوزیت و تنظیم دقیق دستگاه CNC یا فرز دستی برای شیارزنی، مرز بین یک نمای بینقص و یک پروژه پرخسارت است. همیشه به خاطر داشته باشید که ضخامت پوسته آلومینیوم تعیینکننده نهایی کیفیت خم شماست.
در نهایت، موفقیت در اجرای نمای آلومینیوم کامپوزیت و جلوگیری از خسارات ناشی از ترکخوردگی، وابستگی مستقیمی به درک دقیق رفتار متریال در فرآیندهای شیارزنی و خمکاری دارد. همانطور که بررسی شد، ضخامت کل ورق و بهویژه ضخامت پوسته آلومینیومی، تعیینکننده اصلی در انتخاب زاویه تیغه (۹۰ یا ۱۳۵ درجه) و تنظیم عمق شیار هستند. حفظ لایه استاندارد از هسته پلیاتیلن (۰.۲ تا ۰.۴ میلیمتر) در هنگام ماشینکاری، مرز باریک بین یک خمکاری بینقص با گوشههای تیز و اصولی، و یک پنل آسیبپذیر یا شکسته را مشخص میکند.
رعایت این الزامات فنی نه تنها سرعت و دقت نصب را به شکل چشمگیری افزایش میدهد، بلکه مقاومت مکانیکی نما را در برابر تنشهای محیطی، نوسانات دمایی و فشار باد در طولانیمدت تضمین مینماید. مجریان و پیمانکاران حرفهای به خوبی میدانند که استفاده از ورقهای کامپوزیت باکیفیت که دارای ضخامت واقعی و استاندارد در پوسته و هسته هستند، هزینههای ناشی از پرتی متریال و دوبارهکاری را به حداقل میرساند.
شیارزنی و خمکاری ورق کامپوزیت
ما در دانشنامه ورق کامپوزیت بر این باوریم که ترکیب دانش مهندسی با متریال اصیل، پایه و اساس خلق پروژههای ماندگار است. هدف ما ارائه جامعترین اطلاعات فنی برای ارتقای سطح کیفی نماهای مدرن است. برای دریافت مشاوره تخصصی در زمینه انتخاب ضخامت و نوع ورق متناسب با شرایط پروژه خود و همچنین تامین مستقیم مرغوبترین ورقهای کامپوزیت در ایران، با کارشناسان فروش ما در ارتباط باشید. ما به عنوان یک شریک تجاری مطمئن، مسیر شما را از طراحی تا اجرای بینقص هموار میکنیم.
برای مشاوره در زمینه تامین ورقهای کامپوزیت با ضخامتهای استاندارد و مناسب پروژههای نمای خود، و همچنین دریافت راهنماییهای تخصصیتر، هماکنون با کارشناسان ما در تماس باشید.
سوالات متداول
علت اصلی، شیارزنی بیش از حد عمیق و از بین بردن کامل هسته پلیاتیلن در نقطه خمش است. همچنین استفاده از ورقهایی با پوسته آلومینیومی بسیار نازک (مثل ۰.۲ میل) مقاومت کششی را کاهش داده و باعث پارگی در لبهها میشود.
بر اساس استانداردهای ماشینکاری نما، باید بین ۰.۲ تا ۰.۴ میلیمتر از هسته پلیاتیلن روی پوسته زیرین باقی بماند. این لایه الاستیک به عنوان ضربهگیر عمل کرده و تنشهای خمکاری را بدون آسیب رساندن به آلومینیوم مهار میکند.
برای ایجاد خمهای استاندارد ۹۰ درجه در ورقهای ۳ و ۴ میلیمتری، تیغه ۹۰ درجه (V-Groove) بهترین انتخاب است. اما برای ورقهای ضخیمتر (مانند ۵ میل)، استفاده از تیغه ۱۳۵ درجه برای کاهش فشار به لبهها و جلوگیری از ترک پیشنهاد میشود.