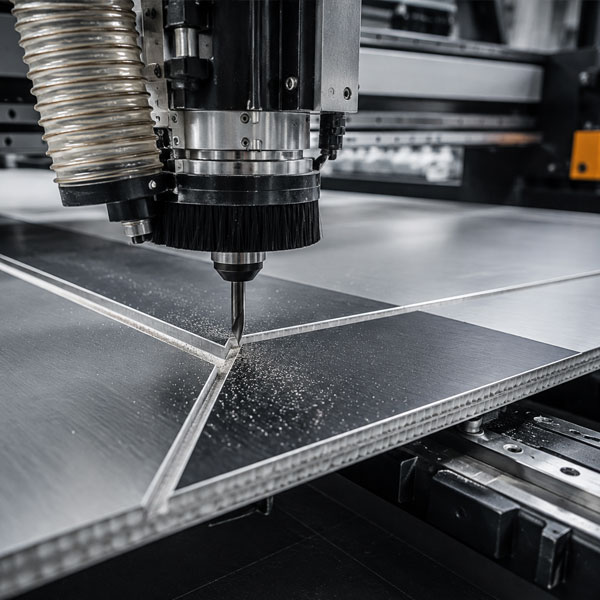
بهرهگیری از تکنولوژی CNC در برش و شیارزنی، کلید دستیابی به بالاترین دقت در خمکاری، کاهش چشمگیر پرتی متریال و اجرای بینقص پیچیدهترین نماهای مدرن است. با این حال، خروجی بینظیر و بدون نقص ماشینکاری تنها زمانی حاصل میشود که کیفیت متریالِ پایه استانداردهای لازم را داشته باشد؛ ما در سایت «ورق کامپوزیت» به عنوان عرضهکننده بهترین و مرغوبترین ورقهای کامپوزیت در ایران، متریالی ایدهآل و درجهیک را برای خلق شاهکارهای معماری شما فراهم کردهایم.
آخرین بهروزرسانی:
ورود دستگاههای CNC به صنعت نمای کامپوزیت، مرزهای طراحی و اجرا را جابهجا کرده است. دقت میلیمتری در برشها و ایجاد شیارهای (V-Groove) بینقص برای خمکاری، نه تنها سرعت اجرای پروژهها را به شدت افزایش میدهد، بلکه خطای انسانی و پرتی متریال را به صفر میرساند. برای مشاوره تخصصی، تامین ورقهای باکیفیت و اجرای مهندسی نمای کامپوزیت پروژههای تجاری خود، همین حالا با تیم ما در ارتباط باشید.
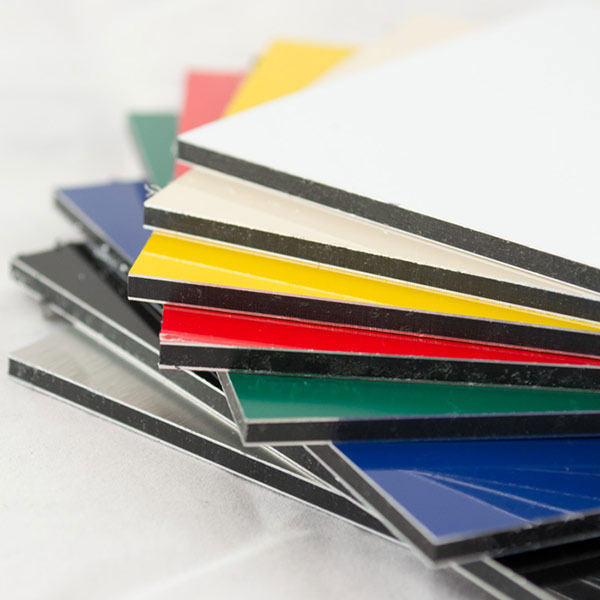
برش ورق کامپوزیت با CNC
اجرای نمای کامپوزیت آلومینیوم در ساختمانهای مدرن، نیازمند ظرافت و دقت مهندسی است. در گذشته، بسیاری از برشها و شیارزنیها توسط ابزارهای دستی (مثل اورفرز) انجام میشد که علاوه بر کندی کار، ریسک خطای انسانی بالایی داشت. اما امروزه، دستگاه CNC (Computer Numerical Control) به قلب تپنده کارگاههای ساخت و مونتاژ پنلهای کامپوزیت تبدیل شده است. در این مقاله بر اساس سالها تجربه در پروژههای مختلف، به بررسی دقیق نقش این دستگاه میپردازیم.
۱. نقش CNC در برش دقیق ورق کامپوزیت
یکی از چالشهای اصلی در پروژههای بزرگ، درآوردن ابعاد دقیق پنلها از روی نقشههای از پیش تعیین شده (شاپ درایینگ) است. دستگاههای CNC با دریافت فایلهای نرمافزاری (معمولاً اتوکد)، ورقهای ابعاد بزرگ را با دقت صدم میلیمتر برش میدهند.
کاهش چشمگیر ضایعات (Nesting): در تجربه نرمافزاری، ما با استفاده از تکنیک چیدمان یا Nesting، قطعات مختلف نما را طوری روی یک شیت ورق کامپوزیت میچینیم که کمترین میزان پرتی (Waste) ایجاد شود. این کار در ابعاد تجاری، میلیونها تومان صرفهجویی به همراه دارد.
برش طرحهای پیچیده و منحنی: اجرای طرحهای پارامتریک، تابلوهای تجاری خاص، و برشهای منحنی تنها از عهده اسپیندلهای قدرتمند CNC برمیآید و با ارهدیسکی یا ابزار دستی عملاً غیرممکن است.
۲. اهمیت حیاتی شیارزنی (V-Grooving) برای خمکاری
شاید مهمترین کاربرد CNC در ورق کامپوزیت، عملیات شیارزنی باشد. برای اینکه ورق کامپوزیت بتواند در لبههای نما با زاویه ۹۰ درجه (یا زوایای دیگر) خم شود، باید از پشت ورق یک شیار V شکل (V-Groove) ایجاد شود.
نکته طلایی و تجربهمحور در شیارزنی:
در شیارزنی، تیغه CNC باید لایه آلومینیوم پشتی و بخش عمدهای از هسته پلیاتیلن را بردارد، اما نباید به لایه آلومینیوم رویی (پوسته اصلی) آسیبی برسد. معمولاً باید حدود ۰.۳ تا ۰.۸ میلیمتر از هسته پلیاتیلن به همراه آلومینیوم رویی باقی بماند.
اگر شیار با دستگاه دستی زده شود، لرزش دست باعث میشود در یک نقطه شیار عمیقتر شود (ورق هنگام خم شدن میشکند) و در نقطهای دیگر شیار کمعمق باشد (ورق به سختی خم شده و شعاع انحنا پیدا میکند). دستگاه CNC این عمق را با دقت میکرونی حفظ میکند و خروجی کار، یک لبهی کاملاً گونیا، تیز و بینقص خواهد بود.
پیشنهاد مشاهده: قیمت ورق کامپوزیت امروز + جدول قیمت انواع برند
برش ورق کامپوزیت با CNC
جدول مقایسه: دستگاه CNC در برابر ابزارهای برش دستی ورق کامپوزیت
| ویژگی / معیار | دستگاه CNC | ابزار دستی (اورفرز/اره دیسکی) |
|---|---|---|
| دقت در عمق شیارزنی | بسیار بالا (تضمین عدم شکستگی ورق در زمان خم) | متوسط (وابسته به مهارت اپراتور و احتمال خطای بالا) |
| سرعت اجرای پروژه | بسیار سریع (مناسب پروژههای متراژ بالا و تجاری) | کند و زمانبر |
| میزان پرتی متریال | حداقل ممکن (با استفاده از نرمافزارهای چیدمان) | نسبتاً زیاد (به دلیل برشهای خطی و خطای انسانی) |
| امکان اجرای طرحهای منحنی | قابلیت اجرای پیچیدهترین الگوهای معماری | بسیار محدود یا غیرممکن |
۳. چالشها و نکات تجربی کار با CNC در ورق کامپوزیت
به عنوان یک متخصص، باید بدانید که صرف داشتن دستگاه CNC موفقیت پروژه را تضمین نمیکند؛ بلکه تنظیمات دستگاه عامل اصلی است:
انتخاب مته (Bit) مناسب: برای شیارزنی ورقهای کامپوزیت معمولاً از متههای V شکل ۹۰ درجه یا ۱۳۵ درجه استفاده میشود. اگر مته کُند باشد، لبههای برش پلیسهدار شده و به اصطلاح آلومینیوم دفرمه میشود.
سرعت اسپیندل (Spindle Speed) و نرخ پیشروی (Feed Rate): پلیاتیلنِ داخل ورق کامپوزیت به حرارت حساس است. اگر سرعت چرخش مته بالا و سرعت حرکت دستگاه پایین باشد، حرارت تولید شده باعث ذوب شدن هسته پلیاتیلنی و چسبیدن آن به مته میشود.
سیستم مکش (وکیوم): تخت (Bed) دستگاه CNC باید دارای پمپ وکیوم قدرتمندی باشد تا ورق در حین ماشینکاری کوچکترین تکانی نخورد.
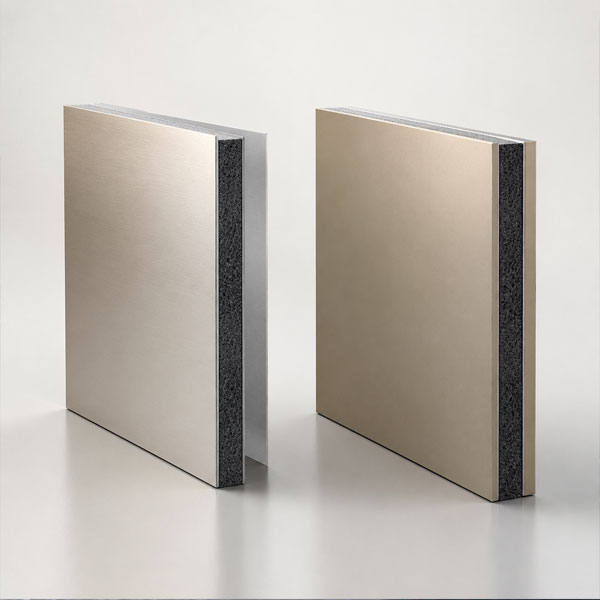
برش ورق کامپوزیت با CNC
اگر به دنبال نمای ساختمانی هستید که در برابر نوسانات دمایی تغییر شکل ندهد، درزهای آن کاملاً با هم همپوشانی داشته باشند و سرعت اجرای آن با زمانبندی پروژه شما همخوانی داشته باشد، استفاده از پیمانکارانی که ورقها را به صورت کارگاهی و با استفاده از دستگاههای پیشرفته CNC ماشینکاری میکنند، یک الزام است، نه یک انتخاب.
سوالات متداول
خیر؛ اگر عمق شیارزنی توسط اپراتور CNC دقیق تنظیم شود و هسته پلیاتیلن به اندازه استاندارد (بدون آسیب به آلومینیوم رویی) برداشته شود، ورق در محل خمکاری بالاترین مقاومت را خواهد داشت و هرگز نمیشکند.
برای اجرای لبههای قائمه و ساخت باکسهای استاندارد نما، از متههای ۹۰ درجه استفاده میشود. اما برای طرحهای خاص معماری و ایجاد زوایای بازتر در لبهها، متههای ۱۳۵ درجه کاربرد دارند.
قطعاً بله؛ با وجود هزینه اولیه خدمات ماشینکاری، دستگاه CNC با حذف خطای انسانی، به حداقل رساندن پرتی متریال (تکنیک Nesting) و افزایش چشمگیر سرعت نصب، هزینههای نهایی پروژههای تجاری را به شدت کاهش میدهد.